
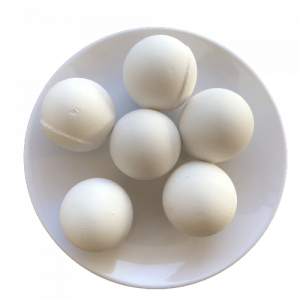
Die üblichen Qualitätsmängel von Keramikkugeln mit hohem Aluminiumoxidgehalt werden unterteilt in:
(a) optische Qualitätsmängel wie Flecken, Blasenbildung, Haftung und Windkristalle;
(b) Leistungsmängel, einschließlich Risse in der Taille, Rohbrand, starke Abnutzung und Nagellinien.
Durch die Inspektion von Keramikkugeln mit hohem Aluminiumoxidanteil Im In- und Ausland hat sich herausgestellt, dass bei den großformatigen Produkten mit hohem Wirkungsgrad Mängel im Nagelmuster bestehen. Keramikkugeln aus Aluminiumoxid in unterschiedlichem Ausmaß, und es ist schwierig, sie vollständig zu beseitigen. Daher konzentriert sich dieser Artikel auf die Ursachen und Gegenmaßnahmen für Nagelmusterfehler.
Ursachenanalyse und Behandlungsmethoden für häufige Qualitätsmängel
1. Flecken
Da der Körper der Keramikkugel mit hohem Aluminiumoxidanteil weiß ist, sind die Flecken besonders deutlich und leicht zu finden. Je nach Anzahl und Größe der Flecken kann man grob zwischen den folgenden drei Situationen unterscheiden.
(1) Es gibt weniger Flecken, und der Durchmesser beträgt weniger als 1 mm. Der Fleckendefekt in dieser Situation wird hauptsächlich durch die Eisenverunreinigungen im α-Aluminiumoxidpulver und den Eisengehalt in verschiedenen Hilfsstoffen von mehr als 0,3% verursacht;
(2) Es gibt viele Flecken, und der Durchmesser beträgt weniger als 2 mm. Dies kann durch die Kugelmühle fallen Ziegel verursacht werden, oder die Aufschlämmung nicht entfernen Eisen während der Kugel Mahlen und Sprühen Prozess.
(3) Auf der obersten Schicht treten Flecken auf, und die Flecken sind größer. Dies wird in der Regel durch Rost oder feuerfeste Steine verursacht, die durch den Vorwärmkanal des Ofens auf die Oberfläche des Produkts fallen.
Zusammenfassend lässt sich sagen, dass zur Verringerung oder Beseitigung von Punktfehlern reine Alpha-Tonerde Pulver und andere Hilfsmittel sollten verwendet werden; beim Entladen, Besprühen und Entladen muss das Eisen mehrmals entfernt und der Eisenentferner rechtzeitig gereinigt werden; reinigen Sie regelmäßig jeden Kanal des Ofens.
2. Blasenbildung
Blasenbildung tritt in der Regel bei keramischen Kugeln mit hohem Tonerdegehalt auf, die im Rollformverfahren hergestellt werden. Da der fertige Kugelblock durch die Kollision zwischen vielen Halbzeugkugeln während des Walzprofilierens wächst und den Verdichtungsprozess abschließt, muss er vor dem endgültigen Walzen 10 bis 120 Minuten lang poliert werden, um die Sphärizität des Halbzeugkugelblocks anzupassen. Und Oberflächengüte. Aufgrund der hohen Oberflächentemperatur des Kugelrohlings beim Brennen wird er zunächst gesintert, um eine dichte Oberflächenschicht zu bilden, die die Verdampfung und Ableitung der inneren Feuchtigkeit behindert, was zu Blasenbildung auf der Oberfläche der fertigen Keramikkugel führt. Basierend auf den oben genannten Grundsätzen, um die Blasenbildung zu beseitigen:
(1) Beim Walzen des hochtonerdehaltigen keramischen Kugelkörpers sollten die Dichte und die Glätte des Halbzeugs berücksichtigt werden, und die Polierzeit vor dem Topf sollte minimiert werden.
(2) Reduzieren Sie den Gehalt an Niedrigtemperatur-Flussmitteln und flüchtigen Hochtemperatur-Stoffen in der Rezeptur.
(3) Trocknen Sie die Feuchtigkeit des Halbzeugs vor dem Brennen so, dass sie 0,3% nicht überschreitet.
3. Klebrigkeit
Adhäsionsfehler sind bei Porzellankugeln häufiger. Die hochtonerdehaltigen Keramikkugeln werden bei hohen Temperaturen gebrannt (bis zu 1520 °C). Um die Leistungsfähigkeit des gebrannten Produkts zu gewährleisten, ist es oft notwendig, es 2-10 Stunden lang bei hoher Temperatur zu konservieren. Sobald bei hoher Temperatur mehr flüssige Phasen auftreten, kommt es zu Haftungsschäden zwischen der Keramikkugel und der Keramikkugel sowie zwischen der Keramikkugel und der Siliziumkarbid-Borplatte. Um mit diesem Problem umzugehen: (1) Zwischen der Keramikkugel und der Keramikkugel, der Keramikkugel und der Silizium-Bor-Karbid-Platte, der Keramikkugel und der Säule, verwenden Sie Korundsand, setzen Sie Korund Backing-Platte, etc. zu isolieren;
(2) Verringern Sie die Ofenhöhe für jede Schicht von Keramikkugeln unter Berücksichtigung der Leistung;
(3) Entwickeln Sie eine Festphasensinterformel, um die Glasphase in der Keramikkugel zu reduzieren, und brennen Sie an der unteren Grenze des Brenntemperaturbereichs, um die Haltezeit angemessen zu verlängern. Die oben genannten Maßnahmen können den Klebefehler gut lösen und die Produktqualifikationsrate verbessern.
4. Windkristall
Als Äolenkristalldefekt bezeichnet man die Explosion von Äolenkristallen in der hochtonerdehaltigen Keramikkugel in der Kühlzone des Ofens. Dies ist vor allem darauf zurückzuführen, dass das Produkt beim Brennen bei hohen Temperaturen eine Verdichtung erreicht hat. Die gesinterte Aluminiumoxid-Keramikkugel hat eine geringe Porosität, und beim Abkühlen auf 570°C und 790°C entsteht durch die Phasenumwandlung von Quarz ein größeres Volumen. Diese Veränderung führt zum Platzen des Produkts [3]. Daher ist es im Falle einer Windkristall-Explosion bei einem Rollen- oder Tunnelofen notwendig, die Geschwindigkeit des Ofenwagens rechtzeitig zu reduzieren, die Luftzufuhr der Kühlzone zu verringern, die Höhe des im Ofen installierten Produkts anzupassen und zu vermeiden, dass kalte Luft direkt auf das heiße Produkt geblasen wird; bei einem Pendelofen muss nur die Kühlluftzufuhr reduziert werden.
Das war's. Äolischer Kristallausbruch tritt häufiger bei walzgeformten Keramikkugeln großer Größe (im Allgemeinen über φ20 mm) auf, seltener bei halbisostatisch oder isostatisch gepressten Keramikkugeln mit hohem Tonerdegehalt. Dies liegt daran, dass es für rollgeformte Keramikkugeln schwierig ist, die durch die Phasenumwandlung von Quarz verursachte Spannung abzubauen. Daher sollte bei der Formulierung der durch das Walzformverfahren hergestellten Keramikkugel mit hohem Tonerdegehalt die Möglichkeit der Bildung von freiem SiO2 minimiert werden, und es ist am besten, die Förderung der Bildung einer bestimmten Menge von Mullit oder Spinell bei der Formulierung zu berücksichtigen. Um das Auftreten von Windkristalldefekten zu verhindern.
5. Taillenriss
Waist Crack ist ein Fehler, der nur schwer direkt im Ofenprodukt zu finden und zu erkennen ist. Es handelt sich um einen ringförmigen Riss auf der Oberfläche der hochtonerdehaltigen Keramikkugel nach dem Vorschleifen. Die Risse befinden sich meist etwa 5 mm unterhalb der Kugelkrone, daher auch der Name. Bei einem schwerwiegenden Defekt entsteht ein 0,5 mm breiter Riss rund um die Keramikkugel. Bei Keramikkugeln mit diesem Defekt treten schwerwiegende Qualitätsmängel wie gebrochene Kugeln und gesprungene Kugeln auf. Unserer Erfahrung nach gibt es diese Art von Rissen bereits im halbfertigen Kugelblock, und sie treten hauptsächlich in der vollautomatisch halbisostatisch gepressten Keramikkugel auf.
Der Hauptgrund dafür ist, dass das Pulver eine große Hohlheit und eine schlechte Fließfähigkeit aufweist, was zu einer großen Menge an luftdichtem Hochdruckgas führt, das während des Formprozesses erzeugt wird und nicht rechtzeitig entfernt werden kann, so dass während des Brenn- und Auslassprozesses Fragmente von gerissenen Bereichen entstehen, und das Vorschleifen Nach dem Entfernen der äußeren Oberfläche der Hochtonerde-Keramikkugel wurde der Taillenriss sichtbar.
Wenn Taille Risse auftreten, die vorläufige Rohstoff Vorbereitung Prozess sollte in der Zeit angepasst werden, um die Fließfähigkeit des Pulvers zu erhöhen und die Druckentlastung und Haltezeit der Presse zu verlängern; verwenden Kerosin zum Einweichen und Sieben von Halbzeugen (Zerschlagung der Halbzeuge zu sehen); im Falle der halbfertigen Kugel Steine Wenn die Form abnormal ist, muss die Gummiform ersetzt werden; verlängern Sie die Heizzeit des Produkts im Temperaturbereich von 1000 bis 1300 ℃ während des Brennens. Die oben genannten Maßnahmen können vollständig das Problem der Taille Risse in der hohen Aluminiumoxid-Keramik-Kugel zu lösen.
6. Brennende
Ein Brennfehler liegt vor, wenn die physikalischen und chemischen Eigenschaften der Keramikkugel mit hohem Tonerdegehalt aufgrund unzureichender Sinterung und Verdichtung nicht dem Standard entsprechen. Im Allgemeinen kann dies durch die Prüfung der Wasseraufnahmefähigkeit, des spezifischen Gewichts und anderer Indikatoren der Keramikkugel festgestellt werden.
Wenn hochtonerdehaltige Keramikkugeln verbrannt werden, können neben einfachen Stromausfällen, Gasausfällen und anderen Produktionsfaktoren folgende direkte Ursachen für die technische Analyse verantwortlich sein: falsche Inhaltsstoffe, grobe Partikelgröße des Schlickers, unzureichende Mahldauer der Kugeln, Schwankungen des Formdrucks und der Ofentemperatur usw. Wenn sich alle oben genannten Prozesskontrollpunkte als fehlerfrei erweisen, ist es notwendig, den Austausch der α Tonerdepulver und Formel
7. großer Verschleißverlust
Großer Abriebfehler bezieht sich auf den Abrieb einiger Produkte, der bei der normalen Produktion von Aluminiumoxid-Keramikkugeln plötzlich größer wird, die normale Schwankungsbreite überschreitet und nicht als qualifizierte Produkte beurteilt werden kann. Als wichtiger Indikator für Mahlkörper wirkt sich der Abrieb direkt auf die Qualität von Keramikkugeln mit hohem Tonerdegehalt aus. Die Hauptgründe für hohen Abrieb sind:
(1) Der Leistungsindex des Rohmaterials fällt stark ab und es gibt viele Verunreinigungen;
(2) Die hochtonerdehaltigen Keramikkugeln werden gebrannt;
(3) Die inneren Körner der hochtonerdehaltigen Keramikkugel wachsen abnormal, und beim Überbrennen entstehen viele Poren;
(4) Das Rezeptursystem ist instabil und die Brenntemperatur ist eng. Angesichts des plötzlichen Anstiegs des Verschleißes sollte ein stabiler Rohstofflieferant ausgewählt werden, und jede Charge muss geprüft werden. Wenn unqualifizierte Rohstoffe gefunden werden, sollten sie so wenig wie möglich verwendet werden; Keramikkugeln mit hohem Tonerdegehalt, die roh erscheinen, sollten erneut gebrannt werden; die maximale Brenntemperatur des Ofens sollte gesenkt, die Haltezeit verlängert und abnormales Wachstum von Kristallkörnern aufgrund von Überbrand vermieden werden; Gleichzeitig sollte die Gleichmäßigkeit des internen Brennens der Aluminiumoxid-Keramikkugel sichergestellt werden; wählen Sie das Rezeptursystem mit einer höheren Brenntemperatur und fügen Sie eine kleine Menge MgO hinzu. Die Bildung von Magnesium-Aluminium-Spinell an der Korngrenze verhindert das anormale Wachstum von Kristallkörnern.
8. Nagelbild
Fehler in Form von Nagellinien sind bei Keramikkugeln mit hohem Tonerdegehalt im In- und Ausland weit verbreitet, und je größer das Produkt ist, desto mehr Nagellinien treten auf. Nagelmuster können bei Halbfertigprodukten nicht erkannt werden. Sie sind erst nach dem Vorpolieren der Aluminiumoxid-Keramikkugel zu finden. Die gekrümmten und intermittierenden Risse, die auf der Oberfläche des Produkts verteilt sind, werden mit zunehmender Schleifdauer immer tiefer und breiter. Hochtonerdehaltige Keramikkugeln mit Nagelmustern führen bei der Verwendung als Mahlkörper zu Problemen wie Schlackenabwurf und starkem Abrieb. Das Auftreten von Nagelmustern hängt mit dem gesamten technischen Prozesssystem für die Herstellung von Keramikkugeln mit hohem Tonerdegehalt zusammen.
Zusammengefasst sind dies vor allem:
01. Problem der Rohstoffverwendung
Für die keramischen Kugeln mit hohem Tonerdegehalt wird als Hauptrohstoff α-Phasen-Tonerdepulver verwendet,
Die Umwandlungsrate des α-Phasen-Aluminiumoxidpulvers bestimmt direkt die Anzahl der Nagellinien im Produkt. Liegt die Umwandlungsrate der α-Phase unter 92%, enthält das Produkt eine große Menge an γ-Phasen-Aluminiumoxidpulver, das während des Brennvorgangs eine Schrumpfungsphasenänderung bewirkt [4], was zu Nagellinien führt.
02. Probleme mit dem Fräsvorgang
Das Pulver der Keramikkugel mit hohem Aluminiumoxidanteil wird durch Drucksprühtrocknung mit Schlamm hergestellt. Die Viskosität und die Feuchtigkeit der Aufschlämmung bestimmen die Partikelabstufung, die Sphärizität, die Schüttdichte und die Pulverklebrigkeit des erhaltenen Pulvers. Wenn der größte Teil des Pulvers eine unzureichende Sphärizität, eine schlechte Fließfähigkeit und ein hohles Pulver aufweist, entstehen im gepressten Halbzeug geschlossene Poren. Beim Sintern der Keramikkugel mit hohem Tonerdegehalt werden die Poren zusammen mit den Korngrenzen verlagert, so dass sich schließlich eine zusammenhängende geschlossene Pore bildet. Die geschlossene Pore entsteht beim Mahlen der Kugel, weil die Festigkeit geringer ist als die der Umgebung, was zu gekrümmten Nagellinien führt.
03. Das Bindemittelproblem
Keramikkugeln mit hohem Tonerdegehalt werden durch Trockenpulver hergestellt. Um die Halbzeuggeschwindigkeit und die Festigkeit des Halbzeugs beim halbisostatischen und isostatischen Pressen zu verbessern, wird der Rezeptur häufig eine große Menge an Bindemittel zugesetzt. Das Bindemittel erzeugt während des Sinterprozesses des Produkts eine große Menge an Asche und Hochdruckgas, die nicht reibungslos nach innen entladen werden können, was zu Nagellinien führt, weshalb das Bindemittel reduziert werden sollte.
Die Menge der Verwendung oder die Verwendung von Zusatzstoffen ohne Rückstände nach der Verbrennung.
04. Problem mit dem Spritzgießdruck
Nagellinienfehler treten bei gewalzten Produkten selten auf, da die Auswirkungen des Walzprozesses die ursprüngliche Pulverstruktur zerstören. Wenn Keramikkugeln mit hohem Aluminiumoxidgehalt durch halbisostatisches und isostatisches Pressen geformt werden, kann der derzeitige Auslegungsdruck die innere Struktur der vollständigen Zerkleinerung des Rohpulvers nicht erreichen, so dass das Halbzeug nicht dicht genug ist, was zu Nagellinien im Inneren des gebrannten Produkts führt. Ein Vergleich der Keramikkugeln mit hohem Tonerdegehalt im In- und Ausland zeigt, dass der isostatische Druck besser ist als der halbisostatische Druck, je höher der Pressdruck ist, und je weniger Nagellinien entstehen.
Das gepresste Produkt weist nur wenige Nagellinien auf.、
05. Brennendes Problem
Das Brennen ist auch sehr wichtig, wenn hochtonerdehaltige Keramikkugeln Nagellinienfehler beseitigen. Beseitigen Sie Probleme bei der Ofenkonstruktion. Die Brenntemperatur, die Haltezeit und die Heizkurve bestimmen direkt die Anzahl der Nagellinien. Beim Brennen von hochtonerdehaltigen Keramikkugeln gibt es komplizierte Prozesse wie die Verflüchtigung von freiem Wasser und Kristallwasser, Schrumpfung, Phasenwechsel und Rekristallisation [5]. Aus diesem Grund sollte bei der Schnellbrandschrumpfung im Bereich von 1000 bis 1350 °C die Haltezeit verlängert werden, und der Temperaturunterschied in der Brennzone sollte 5 °C nicht überschreiten, um Unregelmäßigkeiten beim Brennen so weit wie möglich zu vermeiden.
Schlussfolgerung
Aus der obigen Analyse und Zusammenfassung der häufigsten Qualitätsmängel von Keramikkugeln mit hohem Tonerdegehalt im In- und Ausland geht unschwer hervor, dass die Kontrolle und Beseitigung dieser Mängel hauptsächlich von den folgenden Aspekten ausgehen muss. Verwendung des optimalen Rohstoffs und Rezeptursystems, um die Stabilität und Praktikabilität zu erhöhen; strenge Kontrolle und Anpassung des Mahlprozesses, um ein granuliertes Pulver mit guter Fließfähigkeit, hoher Sphärizität und Festigkeit herzustellen; je nach den Anforderungen des Produkts werden die entsprechenden Rohlinge aus hochtonerdehaltigen Keramikkugeln durch den Formgebungsprozess hergestellt. Die Arten von Brennfehlern in den Kugelrohlingen, die durch verschiedene Formgebungsverfahren verursacht werden, sind unterschiedlich, und die Maßnahmen zur Beseitigung der Fehler sind ebenfalls unterschiedlich; ein angemessenes Brennverfahren ist besonders wichtig, da es direkt die endgültige Leistung des Produkts bestimmt. Wenn die oben genannten Gegenmaßnahmen wirksam sind, wird dies die Produktqualifikationsrate von Keramikkugeln mit hohem Tonerdegehalt und die Gesamtleistung des Produkts erheblich verbessern.
。
