
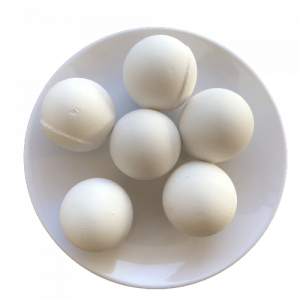
Cacat kualitas umum dari bola keramik alumina tinggi dibagi menjadi:
(a) Cacat kualitas penampilan seperti bintik-bintik, melepuh, adhesi, dan kristal angin;
(b) cacat kinerja, termasuk retakan pada pinggang, rasa terbakar, keausan yang besar, dan garis-garis kuku.
Melalui pemeriksaan bola keramik alumina tinggi di dalam dan luar negeri, ditemukan bahwa cacat pola kuku ada pada produk ukuran besar dengan ukuran tinggi bola keramik alumina dalam berbagai tingkat, dan sulit untuk menghilangkannya sepenuhnya. Oleh karena itu, artikel ini berfokus pada penyebab dan penanggulangan cacat pola kuku. analisis.
Analisis penyebab dan metode penanganan cacat kualitas yang umum
1. bintik-bintik
Karena bodi bola keramik alumina tinggi berwarna putih, bintik-bintik akan terlihat jelas dan mudah ditemukan. Menurut jumlah dan ukuran bintik, secara kasar dibagi menjadi tiga situasi berikut ini.
(1) Ada lebih sedikit bintik, dan diameternya kurang dari 1mm. Cacat spot dalam situasi ini terutama disebabkan oleh pengotor besi dalam bubuk alumina α dan kandungan besi dalam berbagai bahan pembantu melebihi 0,3%;
(2) Ada banyak bintik-bintik, dan diameternya kurang dari 2mm. Hal ini mungkin disebabkan oleh ball mill yang menjatuhkan batu bata, atau bubur tidak menghilangkan besi selama proses penggilingan dan penyemprotan.
(3) Bintik-bintik muncul di lapisan atas, dan bintik-bintiknya lebih besar. Hal ini biasanya disebabkan oleh karat atau batu bata tahan api yang jatuh ke permukaan produk oleh saluran pemanasan awal kiln.
Singkatnya, untuk mengurangi atau menghilangkan cacat spot, murni alumina alfa bubuk dan bahan pembantu lainnya harus digunakan; dalam proses pemakaian, penyemprotan dan pemakaian, perlu untuk menghilangkan besi beberapa kali, dan membersihkan penghilang besi tepat waktu; bersihkan secara teratur Setiap saluran kiln.
2. melepuh
Cacat melepuh umumnya muncul pada bola keramik alumina tinggi yang dibuat dengan proses roll forming. Karena bola billet yang sudah jadi tumbuh melalui tabrakan antara banyak bola setengah jadi selama pembentukan gulungan dan menyelesaikan proses densifikasi, maka perlu dipoles selama 10 hingga 120 menit sebelum penggulungan akhir selesai untuk menyesuaikan kebulatan bola billet setengah jadi. Dan permukaan akhir. Karena suhu permukaan yang tinggi dari bola kosong selama penembakan, pertama-tama disinter untuk membentuk lapisan permukaan yang padat, yang menghalangi penguapan dan pelepasan kelembaban internal, yang mengakibatkan lepuh pada permukaan bola keramik yang sudah jadi. Berdasarkan prinsip-prinsip di atas, untuk menghilangkan cacat melepuh:
(1) Dalam proses penggulungan badan bola keramik alumina tinggi, kepadatan dan kehalusan produk setengah jadi harus dipertimbangkan, dan waktu pemolesan sebelum pot harus diminimalkan.
(2) Kurangi kandungan fluks suhu rendah dan zat mudah menguap suhu tinggi dalam formula.
(3) Keringkan kelembapan produk setengah jadi sebelum dibakar agar tidak melebihi 0,3%.
3. Kelengketan
Cacat adhesi pada bola porselen lebih umum terjadi. Bola keramik alumina tinggi menggunakan proses pembakaran suhu tinggi (suhunya bisa mencapai 1520°C). Untuk memastikan kinerja produk yang dibakar, sering kali perlu dilakukan pengawetan panas pada suhu tinggi selama 2-10 jam. Setelah ada lebih banyak fase cair pada suhu tinggi, akan terjadi kerusakan adhesi antara bola keramik dan bola keramik, dan antara bola keramik dan papan boron silikon karbida. Untuk mengatasi masalah ini: (1) Antara bola keramik dan bola keramik, bola keramik dan pelat silikon-boron karbida, bola keramik dan kolom, gunakan pasir korundum, letakkan pelat pendukung korundum, dll. Untuk mengisolasi;
(2) Kurangi tinggi kiln dari setiap lapisan bola keramik sambil memperhitungkan hasilnya;
(3) Rancang formula sintering fase padat untuk mengurangi fase kaca yang muncul di bola keramik, dan tembak pada batas bawah kisaran suhu pembakaran untuk memperpanjang waktu penahanan secara tepat. Langkah-langkah di atas dapat mengatasi cacat lengket dengan baik dan meningkatkan tingkat kualifikasi produk.
4. Kristal Angin
Cacat kristal aeolian mengacu pada ledakan kristal aeolian pada bola keramik alumina tinggi di zona pendinginan tungku. Ini terutama karena produk telah mencapai densifikasi di bawah pembakaran suhu tinggi. Bola keramik alumina tinggi keramik yang disinter memiliki porositas kecil, dan ketika didinginkan hingga 570 ° C dan 790 ° C, transformasi fase kuarsa menghasilkan volume yang lebih besar. Perubahan tersebut menyebabkan produk meledak [3]. Oleh karena itu, jika terjadi ledakan kristal angin, jika itu adalah roller kiln atau terowongan kiln, perlu untuk mengurangi kecepatan mobil kiln tepat waktu, mengurangi asupan udara dari zona pendinginan, menyesuaikan ketinggian produk yang dipasang di kiln, dan hindari hembusan udara dingin langsung ke produk panas; jika itu adalah kiln antar-jemput hanya perlu mengurangi asupan udara pendingin
Itu saja. Ledakan kristal Aeolian lebih sering terjadi pada bola keramik ukuran besar yang dicetak dengan cetakan gulungan (umumnya di atas φ20mm), dan jarang terjadi pada bola keramik alumina tinggi yang ditekan secara semi-isostatik atau isostatik. Hal ini karena bola keramik yang dicetak dengan cetakan gulungan sulit untuk melepaskan tekanan yang disebabkan oleh transformasi fase kuarsa. Oleh karena itu, dalam desain formulasi bola keramik alumina tinggi yang dibuat dengan metode pembentukan gulungan, kemungkinan SiO2 bebas harus diminimalkan, dan yang terbaik adalah mempertimbangkan promosi pembentukan sejumlah mullite atau spinel dalam desain formulasi. Untuk mencegah terjadinya cacat kristal angin.
5. Retak pinggang
Retak pinggang adalah cacat yang sulit ditemukan dan dideteksi secara langsung pada produk kiln. Ini adalah retakan melingkar pada permukaan bola keramik alumina tinggi setelah pra-penggilingan. Retakan sebagian besar terletak sekitar 5mm di bawah mahkota bola, dan itulah namanya. Apabila cacatnya serius, akan ada retakan dengan lebar 0,5 mm di sekeliling bola keramik. Kecelakaan kualitas yang serius seperti bola pecah dan bola retak akan terjadi pada bola keramik dengan cacat ini. Menurut pengalaman kami, retakan semacam ini sudah ada pada billet bola setengah jadi, dan terutama muncul pada bola keramik yang ditekan secara semi-isostatik otomatis.
Alasan utamanya adalah bahwa bubuk memiliki cekungan yang besar dan fluiditas yang buruk, menghasilkan sejumlah besar gas kedap udara bertekanan tinggi yang dihasilkan selama proses pencetakan, yang tidak dapat dihilangkan dengan lancar pada waktunya, sehingga ada fragmen area yang retak selama proses pembakaran dan pembuangan, dan pra-penggilingan Setelah melepas permukaan luar bola keramik alumina tinggi, retakan pinggang terungkap.
Ketika retakan pinggang terjadi, proses persiapan bahan baku awal harus disesuaikan pada waktunya untuk meningkatkan fluiditas bubuk dan memperpanjang waktu pelepasan tekanan dan waktu penahanan pers; gunakan minyak tanah untuk perendaman dan penyaringan produk setengah jadi (hancurkan produk setengah jadi untuk dilihat); dalam kasus batu bola setengah jadi Jika bentuknya tidak normal, cetakan karet perlu diganti; perpanjang waktu pemanasan produk pada kisaran suhu 1000 hingga 1300 ℃ selama pembakaran. Mengambil langkah-langkah di atas dapat sepenuhnya menyelesaikan masalah retakan pinggang pada bola keramik alumina tinggi.
6. Terbakar
Cacat pembakaran mengacu pada situasi di mana sifat fisik dan kimia dari bola keramik alumina tinggi tidak memenuhi standar karena sintering dan densifikasi yang tidak memadai. Secara umum, hal ini dapat dinilai dengan menguji tingkat penyerapan air, berat jenis, dan indikator lain dari bola keramik.
Jika bola keramik alumina tinggi dibakar, selain pemadaman listrik sederhana, pemadaman gas, dan faktor produksi lainnya, penyebab langsung dari analisis teknis dapat mencakup: bahan yang salah, ukuran partikel bubur kasar, waktu penggilingan bola yang tidak mencukupi, tekanan cetak dan fluktuasi suhu tungku dan sebagainya. Ketika semua titik kontrol proses di atas ditentukan bebas dari kesalahan, maka perlu dipertimbangkan untuk mengganti α bubuk alumina dan formula
7. Kehilangan keausan yang besar
Cacat abrasi besar mengacu pada abrasi beberapa produk yang tiba-tiba menjadi lebih besar di bawah produksi normal bola keramik alumina tinggi, yang melebihi kisaran fluktuasi normal dan tidak dapat dinilai sebagai produk yang memenuhi syarat. Sebagai indikator penting dari media gerinda, abrasi secara langsung mempengaruhi kualitas bola keramik alumina tinggi. Alasan utama terjadinya abrasi besar adalah:
(1) Indeks kinerja bahan baku turun tajam dan ada banyak kotoran;
(2) Bola keramik alumina tinggi dibakar;
(3) Butiran internal bola keramik alumina tinggi tumbuh tidak normal, dan banyak pori-pori yang dihasilkan selama pembakaran berlebih;
(4) Sistem formula tidak stabil dan suhu pembakaran sempit. Mengingat peningkatan keausan yang tiba-tiba, pemasok bahan baku yang stabil harus dipilih, dan setiap batch harus diperiksa. Jika bahan baku yang tidak memenuhi syarat ditemukan, mereka harus digunakan sesedikit mungkin; bola keramik alumina tinggi yang tampak mentah harus dibakar; Kurangi suhu pembakaran maksimum kiln, perpanjang waktu penahanan, dan hindari pertumbuhan butiran kristal yang tidak normal karena pembakaran yang berlebihan; pada saat yang sama, pastikan keseragaman penembakan internal bola keramik alumina tinggi; pilih kembali sistem formula dengan suhu pembakaran yang lebih luas, dan tambahkan sedikit MgO, Pembentukan magnesium-aluminium spinel pada batas butir menghambat pertumbuhan butiran kristal yang tidak normal.
8. Pola kuku
Cacat garis kuku biasa terjadi pada produk bola keramik alumina tinggi di dalam dan luar negeri, dan semakin besar ukuran produk, semakin banyak garis kuku. Pola kuku tidak dapat dideteksi pada produk setengah jadi. Mereka hanya dapat ditemukan setelah bola keramik alumina tinggi dipoles sebelumnya. Retakan melengkung dan terputus-putus yang didistribusikan pada permukaan produk akan menjadi semakin dalam seiring dengan bertambahnya waktu penggerindaan. Bola keramik alumina tinggi dengan pola paku akan mengalami masalah seperti penurunan terak dan abrasi yang besar saat digunakan sebagai media gerinda. Munculnya pola paku terkait dengan seluruh sistem proses teknis untuk produksi bola keramik alumina tinggi.
Singkatnya, ada beberapa hal yang terutama:
01. Masalah penggunaan bahan baku
Bola keramik alumina tinggi menggunakan bubuk alumina fase α sebagai bahan baku utama,
Tingkat konversi bubuk alumina fase-α secara langsung menentukan jumlah garis paku pada produk. Jika tingkat konversi fase α kurang dari 92%, maka mengandung sejumlah besar bubuk alumina fase γ yang akan menghasilkan perubahan fase penyusutan selama proses pembakaran produk [4], yang akan menyebabkan garis paku.
02. Masalah dengan proses penggilingan
Serbuk bola keramik alumina tinggi dibuat dengan pengeringan semprotan bertekanan dengan bubur. Viskositas dan kelembaban bubur menentukan gradasi partikel, kebulatan, kerapatan curah, dan kelengketan bubuk dari bubuk yang diperoleh. Jika sebagian besar bubuk memiliki kebulatan yang tidak mencukupi, fluiditas yang buruk, dan bubuk berongga, pori-pori tertutup akan muncul pada produk setengah jadi yang dipres. Dalam proses sintering bola keramik alumina tinggi, pori-pori akan ditransfer bersama dengan batas butir, dan akhirnya pori-pori tertutup yang terhubung akan terbentuk. Pori tertutup akan berada dalam proses penggilingan bola karena kekuatannya lebih rendah dari lingkungan sekitarnya, sehingga menghasilkan garis paku yang melengkung.
03. Masalah pengikat
Bola keramik alumina tinggi dibentuk oleh bubuk kering. Untuk meningkatkan laju produk setengah jadi dan kekuatan produk setengah jadi dalam proses pengepresan semi isostatik dan pengepresan isostatik, sejumlah besar pengikat sering ditambahkan ke dalam formula. Pengikat akan menghasilkan sejumlah besar abu dan gas bertekanan tinggi selama proses sintering produk, yang tidak dapat dibuang dengan lancar di dalam, menghasilkan garis-garis paku, sehingga pengikat harus dikurangi
Jumlah penggunaan atau penggunaan aditif tanpa residu setelah pembakaran.
04. Masalah tekanan cetakan
Cacat garis kuku jarang terjadi pada produk yang digulung, karena dampak dari proses penggulungan menghancurkan struktur bubuk asli. Ketika bola keramik alumina tinggi dibentuk dengan pengepresan semi-isostatik dan pengepresan isostatik, tekanan desain saat ini tidak dapat mencapai struktur internal untuk menghancurkan bubuk mentah sepenuhnya, membuat produk setengah jadi tidak cukup padat, sehingga menghasilkan garis paku di dalam produk yang dibakar. Dengan membandingkan produk bola keramik alumina tinggi di dalam dan luar negeri, ditemukan bahwa semakin besar tekanan cetakan, semakin sedikit garis paku, dan tekanan isostatik lebih baik daripada tekanan semi-isostatik.
Terdapat sedikit garis kuku pada produk yang ditekan.
05. Masalah pembakaran
Pembakaran juga sangat penting ketika bola keramik alumina tinggi menghilangkan cacat garis paku. Menghilangkan masalah desain kiln. Suhu pembakaran, waktu penahanan, dan kurva pemanasan secara langsung menentukan jumlah garis paku. Dalam proses pembakaran bola keramik alumina tinggi, terdapat proses yang rumit seperti penguapan air bebas dan air kristal, penyusutan, perubahan fasa, dan rekristalisasi [5]. Untuk alasan ini, dalam proses penyusutan pembakaran cepat pada kisaran 1000 hingga 1350 ° C, waktu penahanan harus diperpanjang, dan perbedaan suhu zona pembakaran tidak boleh melebihi 5 ° C untuk menghindari ketidakkonsistenan dalam pembakaran sebanyak mungkin.
Kesimpulan
Melalui analisis dan ringkasan di atas tentang cacat kualitas umum bola keramik alumina tinggi di dalam dan luar negeri, tidak sulit untuk menemukan bahwa pengendalian dan penghapusan cacat ini terutama perlu dimulai dari aspek-aspek berikut. Gunakan bahan baku dan sistem formula yang optimal untuk meningkatkan stabilitas dan kepraktisannya; kontrol ketat dan sesuaikan proses penggilingan untuk menyiapkan bubuk butiran dengan fluiditas yang baik, kebulatan yang tinggi, dan padat; sesuai dengan persyaratan produk, gunakan blanko bola keramik alumina tinggi yang sesuai yang sesuai yang disiapkan oleh proses pembentukan. Jenis cacat penembakan pada bola kosong yang disebabkan oleh proses pembentukan yang berbeda berbeda, dan tindakan untuk menghilangkan cacat juga berbeda; proses penembakan yang wajar sangat penting, yang secara langsung menentukan kinerja akhir produk. Jika tindakan pencegahan yang disebutkan di atas efektif, ini akan sangat meningkatkan tingkat kualifikasi produk bola keramik alumina tinggi dan kinerja produk secara keseluruhan.
。
