
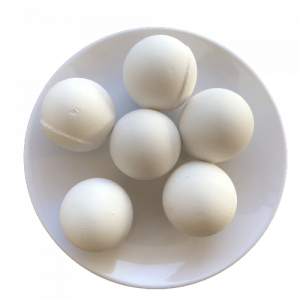
تنقسم عيوب الجودة الشائعة لكرات السيراميك عالية الألومينا إلى:
(أ) عيوب جودة المظهر مثل البقع والتقرحات والالتصاق وبلورات الرياح;
(ب) عيوب الأداء، بما في ذلك تشققات الخصر والحرق الخام والتآكل الكبير وخطوط المسامير.
من خلال فحص كرات السيراميك عالية الألومينا في الداخل والخارج، وجد أن عيوب نمط الأظافر موجودة في المنتجات ذات الحجم الكبير من كرات سيراميك الألومينا بدرجات متفاوتة، ومن الصعب القضاء عليها تمامًا. لذلك، تركز هذه المقالة على أسباب عيوب نمط الأظافر والتدابير المضادة لها.
تحليل أسباب عيوب الجودة الشائعة وطرق علاجها
1- البقع
نظرًا لأن جسم الكرة الخزفية عالية الألومينا أبيض اللون، فإن البقع ستكون واضحة بشكل خاص ويسهل العثور عليها. وفقًا لعدد البقع وحجمها، تنقسم تقريبًا إلى الحالات الثلاث التالية.
(1) يوجد عدد أقل من البقع، وقطرها أقل من 1 مم. وينجم العيب البقعي في هذه الحالة بشكل رئيسي عن شوائب الحديد في مسحوق الألومينا ألفا ومحتوى الحديد في مختلف المواد المساعدة التي تتجاوز 0.3%;
(2) هناك العديد من البقع، وقطرها أقل من 2 مم. قد يكون هذا ناتجًا عن إسقاط الطاحونة الكروية للطوب، أو أن الملاط لم يزيل الحديد أثناء عملية الطحن الكروي والرش.
(3) تظهر بقع على الطبقة العلوية، وتكون البقع أكبر. يحدث هذا عادةً بسبب الصدأ أو سقوط الطوب الحراري على سطح المنتج بواسطة قناة التسخين المسبق للفرن.
باختصار، من أجل تقليل أو إزالة العيوب الموضعية أو التخلص منها، فإن ألفا ألومينا يجب استخدام المسحوق والمواد المساعدة الأخرى؛ في عملية التفريغ والرش والتفريغ، من الضروري إزالة الحديد عدة مرات، وتنظيف مزيل الحديد في الوقت المناسب؛ تنظيف كل قناة من الفرن بانتظام.
2- التقرح
تظهر عيوب التقرحات بشكل عام في الكرات الخزفية عالية الألومينا المصنوعة من عملية التشكيل بالدلفنة. ونظرًا لأن البليت الكروي النهائي ينمو من خلال التصادم بين العديد من الكرات شبه المصنعة أثناء التشكيل بالدلفنة ويكمل عملية التكثيف، فإنه يحتاج إلى الصقل لمدة 10 إلى 120 دقيقة قبل اكتمال الدرفلة النهائية لضبط كروية البليت الكروي شبه النهائي. وتشطيب السطح. نظرًا لارتفاع درجة حرارة سطح الكرة الفارغة أثناء الحرق، يتم تلبيدها أولاً لتشكيل طبقة سطحية كثيفة، مما يعيق تبخر وتفريغ الرطوبة الداخلية، مما يؤدي إلى ظهور تقرحات على سطح الكرة الخزفية النهائية. بناءً على المبادئ المذكورة أعلاه، من أجل القضاء على عيوب التقرحات:
(1) في عملية دحرجة جسم الكرة الخزفي عالي الألومينا ، يجب مراعاة كثافة ونعومة المنتج شبه النهائي ، ويجب تقليل وقت التلميع قبل الإناء.
(2) تقليل محتوى المواد المتطايرة ذات درجة الحرارة المنخفضة والمواد المتطايرة ذات درجة الحرارة العالية في التركيبة.
(3) تجفيف رطوبة المنتج شبه النهائي قبل الحرق بحيث لا تتجاوز 0.3%.
3. الالتصاق
عيوب التصاق الكرات الخزفية أكثر شيوعًا. تستخدم كرات السيراميك عالية الألومينا عملية الحرق في درجات حرارة عالية (يمكن أن تصل درجة الحرارة إلى 1520 درجة مئوية). ومن أجل ضمان أداء المنتج الذي تم حرقه، غالبًا ما يكون من الضروري إجراء عملية الحفظ الحراري عند درجة حرارة عالية لمدة 2-10 ساعات. وبمجرد وجود المزيد من المراحل السائلة عند درجة حرارة عالية، سيكون هناك تلف في الالتصاق بين الكرة الخزفية والكرة الخزفية، وبين الكرة الخزفية ولوح بورون كربيد السيليكون. للتعامل مع هذه المشكلة: (1) بين كرة السيراميك وكرة السيراميك، وكرة السيراميك ولوحة كربيد البورون السيليكونية، وكرة السيراميك والعمود، استخدم رمل الياقوت الأحمر، وضع لوحة دعم الياقوت الأحمر، وما إلى ذلك لعزلها;
(2) تقليل ارتفاع الفرن لكل طبقة من كرات السيراميك مع مراعاة الناتج;
(3) تصميم صيغة تلبيد الطور الصلب لتقليل الطور الزجاجي الذي يظهر في الكرة الخزفية، وإطلاق النار عند الحد الأدنى من نطاق درجة حرارة الحرق لتمديد وقت الاحتفاظ بشكل مناسب. يمكن للتدابير المذكورة أعلاه أن تحل بشكل جيد عيب الالتصاق وتحسين معدل تأهيل المنتج.
4. كريستال الرياح
يشير العيب البلوري الإيولي إلى انفجار البلورة الإيولية في الكرة الخزفية عالية الألومينا في منطقة التبريد في الفرن. ويرجع ذلك أساسًا إلى أن المنتج قد وصل إلى التكثيف تحت درجة حرارة عالية من الحرق. تحتوي كرة السيراميك الملبدة المصنوعة من السيراميك عالي الألومينا على مسامية صغيرة، وعند تبريدها إلى 570 درجة مئوية و790 درجة مئوية، ينتج عن التحول الطوري للكوارتز حجم أكبر. تسبب هذا التغيير في انفجار المنتج [3]. لذلك، في حالة انفجار بلورات الرياح، إذا كان فرنًا أسطوانيًا أو فرنًا نفقيًا، فمن الضروري تقليل سرعة سيارة الفرن في الوقت المناسب، وتقليل كمية الهواء في منطقة التبريد، وضبط ارتفاع المنتج المثبت في الفرن، وتجنب نفخ الهواء البارد المباشر على المنتج الساخن؛ إذا كان الفرن المكوكي يحتاج فقط إلى تقليل كمية هواء التبريد
هذا كل ما في الأمر. يحدث الانفجار البلوري الإيولي بشكل أكثر تواترًا في الكرات الخزفية كبيرة الحجم المقولبة بالدلفنة (بشكل عام فوق φ20 مم)، ونادرًا ما يحدث في الكرات الخزفية عالية الألومينا شبه المتساوية أو المضغوطة بشكل متساوي الضغط. هذا لأنه من الصعب على كرات السيراميك المصبوبة بالدلفنة تحرير الإجهاد الناجم عن تحول طور الكوارتز. لذلك، في تصميم صياغة كرات السيراميك عالية الألومينا عالية الألومينا المحضرة بطريقة التشكيل بالدلفنة، يجب تقليل إمكانية وجود SiO2 الحر، ومن الأفضل مراعاة تعزيز تكوين كمية معينة من الموليت أو الإسبنيل في تصميم الصياغة. ، لمنع حدوث عيوب البلورات الهوائية.
5- شق الخصر
صدع الخصر هو عيب يصعب العثور عليه واكتشافه مباشرة في منتج الفرن. وهو عبارة عن صدع حلقي على سطح الكرة الخزفية عالية الألومينا بعد الطحن المسبق. تقع الشقوق في الغالب حوالي 5 مم أسفل التاج الكروي، ومن هنا جاءت تسميته. عندما يكون العيب خطيرًا، سيكون هناك شرخ بعرض 0.5 مم حول الكرة الخزفية. ستحدث حوادث نوعية خطيرة مثل الكرات المكسورة والكرات المتشققة في كرات السيراميك المصابة بهذا العيب. ووفقًا لتجربتنا، فإن هذا النوع من التشقق موجود بالفعل في الكرات شبه المصنعة من الكرات، ويظهر بشكل أساسي في الكرات الخزفية المضغوطة بشكل شبه آلي بالكامل.
والسبب الرئيسي هو أن المسحوق يحتوي على تجويف كبير وسيولة ضعيفة، مما ينتج عنه كمية كبيرة من الغاز عالي الضغط المحكم المتولد أثناء عملية التشكيل، والذي لا يمكن إزالته بسلاسة في الوقت المناسب، بحيث تكون هناك شظايا من المناطق المتشققة أثناء عملية الحرق والعادم، وبعد إزالة السطح الخارجي للكرة الخزفية عالية الألومينا تم الكشف عن تشقق الخصر.
عند حدوث تشققات الخصر، يجب تعديل عملية التحضير الأولية للمواد الخام في الوقت المناسب لزيادة سيولة المسحوق وإطالة وقت تخفيف الضغط ووقت الاحتفاظ بالمكبس؛ استخدام الكيروسين لنقع وغربلة المنتجات شبه المصنعة (تحطيم المنتجات شبه المصنعة لمعرفة ذلك)؛ في حالة أحجار الكرات شبه المصنعة إذا كان الشكل غير طبيعي، يجب استبدال القالب المطاطي؛ تمديد وقت تسخين المنتج في نطاق درجة حرارة تتراوح من 1000 إلى 1300 ℃ أثناء إطلاق النار. يمكن أن يؤدي اتخاذ التدابير المذكورة أعلاه إلى حل مشكلة تشققات الخصر في الكرة الخزفية عالية الألومينا تمامًا.
6. الحرق
يشير عيب الاحتراق إلى الحالة التي تكون فيها الخواص الفيزيائية والكيميائية للكرة الخزفية عالية الألومينا غير مطابقة للمعايير بسبب عدم كفاية التلبيد والتكثيف. وبوجه عام، يمكن الحكم على ذلك من خلال اختبار معدل امتصاص الماء والجاذبية النوعية والمؤشرات الأخرى للكرة الخزفية.
في حالة احتراق كرات السيراميك عالية الألومينا، بالإضافة إلى انقطاع التيار الكهربائي البسيط، وانقطاع الغاز وعوامل الإنتاج الأخرى، قد تشمل الأسباب المباشرة للتحليل الفني: المكونات غير الصحيحة، وحجم جسيمات الملاط الخشن، وعدم كفاية وقت طحن الكرات، وضغط التشكيل وتقلبات درجة حرارة الفرن وما إلى ذلك. عندما يتم تحديد أن جميع نقاط التحكم في العملية المذكورة أعلاه خالية من الأخطاء، فمن الضروري النظر في استبدال α مسحوق الألومينا والصيغة
7- فقدان التآكل الكبير
يشير عيب التآكل الكبير إلى أن تآكل بعض المنتجات يصبح فجأة أكبر في ظل الإنتاج الطبيعي لكرات السيراميك عالية الألومينا ، والتي تتجاوز نطاق التذبذب الطبيعي ولا يمكن الحكم عليها كمنتجات مؤهلة. كمؤشر مهم لوسائط الطحن، يؤثر التآكل بشكل مباشر على جودة كرات السيراميك عالية الألومينا. الأسباب الرئيسية للتآكل الكبير هي:
(1) ينخفض مؤشر أداء المواد الخام انخفاضًا حادًا ويوجد العديد من الشوائب;
(2) يتم حرق الكرات الخزفية عالية الألومينا;
(3) تنمو الحبيبات الداخلية للكرة الخزفية عالية الألومينا بشكل غير طبيعي، وتتولد الكثير من المسام أثناء الاحتراق الزائد;
(4) نظام الصيغة غير مستقر ودرجة حرارة الحرق ضيقة. وفي ضوء الزيادة المفاجئة في التآكل، ينبغي اختيار مورد مواد خام مستقرة، ويجب فحص كل دفعة. إذا تمت مصادفة مواد خام غير مؤهلة، فيجب استخدامها بأقل قدر ممكن؛ يجب إعادة حرق كرات السيراميك عالية الألومينا التي تبدو خامًا؛ تقليل درجة حرارة الحرق القصوى للفرن، وتمديد وقت الاحتفاظ، وتجنب النمو غير الطبيعي للحبيبات البلورية بسبب الإفراط في الحرق; وفي الوقت نفسه، ضمان توحيد الحرق الداخلي لكرات السيراميك عالية الألومينا؛ إعادة اختيار نظام الصيغة بدرجة حرارة حرق أوسع، وإضافة كمية صغيرة من MgO، حيث يمنع تكوين إسبنيل المغنيسيوم والألومنيوم عند حدود الحبيبات النمو غير الطبيعي للحبيبات البلورية.
8. نمط الأظافر
عيوب خطوط المسامير شائعة في منتجات كرات السيراميك عالية الألومينا في الداخل والخارج، وكلما زاد حجم المنتج، زادت خطوط المسامير. لا يمكن اكتشاف أنماط المسامير في المنتجات شبه المصنعة. ولا يمكن العثور عليها إلا بعد أن يتم صقل كرة السيراميك عالية الألومينا مسبقًا. ستصبح الشقوق المنحنية والمتقطعة الموزعة على سطح المنتج أعمق وأعمق كلما زاد وقت الطحن اتساعًا. ستواجه كرات السيراميك عالية الألومينا ذات أنماط المسامير مشاكل مثل سقوط الخبث والتآكل الكبير عند استخدامها كوسائط طحن. يرتبط ظهور أنماط المسامير بنظام العملية التقنية بأكمله لإنتاج كرات السيراميك عالية الألومينا.
باختصار، يوجد بشكل أساسي:
01. مشكلة استخدام المواد الخام
تستخدم كرات السيراميك عالية الألومينا عالية الألومينا مسحوق الألومينا في الطور ألفا كمادة خام رئيسية,
يحدد معدل تحويل مسحوق الألومينا في الطور ألفا مباشرة عدد خطوط المسامير في المنتج. إذا كان معدل تحويل الطور ألفا أقل من 92%، فإنه يحتوي على كمية كبيرة من مسحوق الألومينا في الطور ألفا الذي سينتج عنه تغير طور الانكماش أثناء عملية إطلاق المنتج [4]، مما يؤدي إلى ظهور خطوط مسمارية.
02. مشاكل في عملية الطحن
يتم تحضير مسحوق كرة السيراميك عالية الألومينا عن طريق التجفيف بالرذاذ بالضغط مع الملاط. تحدد اللزوجة والرطوبة في الملاط تدرج الجسيمات، والكروية، والكثافة الظاهرية وكثافة الكتلة ولزوجة المسحوق الذي تم الحصول عليه. إذا كان معظم المسحوق يحتوي على كروية غير كافية، وسيولة ضعيفة، ومسحوق مجوف، ستظهر المسام المغلقة في المنتج شبه النهائي المضغوط. في عملية تلبيد كرة السيراميك عالية الألومينا عالية الألومينا، سيتم نقل المسام مع حدود الحبوب، وأخيرًا سيتم تشكيل مسام مغلقة متصلة. سوف تكون المسام المغلقة في عملية طحن الكرة لأن قوتها أقل من البيئة المحيطة، مما يؤدي إلى خطوط مسامير منحنية.
03. مشكلة الموثق
يتم تشكيل كرات السيراميك عالية الألومينا بواسطة مسحوق جاف. من أجل تحسين معدل المنتج شبه النهائي وقوة المنتج شبه النهائي في عملية الكبس شبه المتساوي الضغط والضغط المتساوي الضغط، غالبًا ما يتم إضافة كمية كبيرة من المادة الرابطة إلى الصيغة. سوف تولد المادة الرابطة كمية كبيرة من الرماد والغاز عالي الضغط أثناء عملية التلبيد للمنتج، والتي لا يمكن تفريغها بسلاسة في الداخل، مما يؤدي إلى خطوط مسامير، لذلك يجب تقليل المادة الرابطة
كمية الاستخدام أو استخدام المواد المضافة بدون بقايا بعد الحرق.
04. مشكلة ضغط القوالب
نادرًا ما تحدث عيوب خط المسامير في المنتجات المدرفلة، لأن تأثير عملية الدرفلة يدمر هيكل المسحوق الأصلي. عندما يتم تشكيل كرات السيراميك عالية الألومينا عن طريق الضغط شبه الاستاتيكي والضغط المتساوي الضغط، لا يمكن لضغط التصميم الحالي أن يحقق الهيكل الداخلي لسحق المسحوق الخام بالكامل، مما يجعل المنتج شبه النهائي غير كثيف بما فيه الكفاية، مما يؤدي إلى ظهور خطوط مسامير داخل المنتج الذي تم حرقه. من خلال مقارنة منتجات كرات السيراميك عالية الألومينا في الداخل والخارج، وجد أنه كلما زاد ضغط التشكيل، قلت خطوط المسامير، وكان الضغط المتساوي الضغط أفضل من الضغط شبه الساكن.
يوجد عدد قليل من خطوط الأظافر في المنتج المضغوط.
05. مشكلة الاحتراق
كما أن إطلاق النار مهم للغاية عندما تزيل كرات السيراميك عالية الألومينا عيوب خط المسامير. القضاء على مشاكل تصميم الفرن. تحدد درجة حرارة الحرق ووقت الحرق ومنحنى التسخين مباشرةً عدد خطوط المسامير. في عملية حرق كرات السيراميك عالية الألومينا عالية الألومينا، هناك عمليات معقدة مثل تطاير الماء الحر والماء البلوري، والانكماش، وتغير الطور، وإعادة التبلور [5]. لهذا السبب، في عملية انكماش الحرق السريع في نطاق 1000 إلى 1350 درجة مئوية، يجب تمديد وقت الاحتفاظ، ويجب ألا يتجاوز الفرق في درجة حرارة منطقة الحرق 5 درجات مئوية لتجنب التناقضات في الحرق قدر الإمكان.
الخاتمة
من خلال التحليل والملخص أعلاه لعيوب الجودة الشائعة لكرات السيراميك عالية الألومينا في الداخل والخارج، ليس من الصعب أن نجد أن التحكم في هذه العيوب والقضاء عليها يحتاج بشكل أساسي إلى البدء من الجوانب التالية. استخدام المواد الخام المثلى ونظام الصيغة الأمثل لزيادة ثباتها وقابليتها للتطبيق العملي؛ التحكم الصارم في عملية الطحن وضبطها لتحضير مسحوق محبب ذو سيولة جيدة وكروية عالية وصلبة؛ وفقًا لمتطلبات المنتج، يتم تحضير الفراغات الكروية الخزفية عالية الألومينا المناسبة المقابلة من خلال عملية التشكيل. تختلف أنواع عيوب الحرق في الفراغات الكروية الناتجة عن عمليات التشكيل المختلفة، وتختلف أيضًا تدابير إزالة العيوب؛ وتعتبر عملية الحرق المعقولة مهمة بشكل خاص، والتي تحدد بشكل مباشر الأداء النهائي للمنتج. إذا كانت التدابير المضادة المذكورة أعلاه فعالة، فسوف تحسن بشكل كبير من معدل تأهيل المنتج لكرات السيراميك عالية الألومينا والأداء العام للمنتج.
。
