
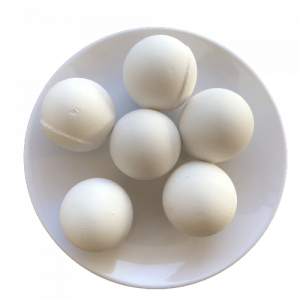
Os defeitos de qualidade comuns das esferas de cerâmica de alta alumina dividem-se em:
(a) Defeitos de qualidade da aparência, tais como manchas, bolhas, aderência e cristais de vento;
(b) Defeitos de desempenho, incluindo fissuras na cintura, queimaduras em bruto, grande desgaste e linhas de pregos.
Através da inspeção de bolas de cerâmica de alta alumina no país e no estrangeiro, verifica-se que existem defeitos no padrão das unhas nos produtos de grandes dimensões de elevada bolas de cerâmica de alumina A maioria dos defeitos das unhas é de grau variável e é difícil eliminá-los completamente. Por conseguinte, este artigo centra-se nas causas e contramedidas dos defeitos do padrão das unhas. análise.
Análise das causas e métodos de tratamento de defeitos de qualidade comuns
1. manchas
Uma vez que o corpo da bola de cerâmica de alta alumina é branco, as manchas serão particularmente óbvias e fáceis de encontrar. De acordo com o número e o tamanho das manchas, dividem-se, grosso modo, nas três situações seguintes.
(1) Existem menos manchas e o diâmetro é inferior a 1 mm. O defeito da mancha nesta situação é causado principalmente pelas impurezas de ferro no pó de alumina α e o teor de ferro em vários materiais auxiliares que excedem 0,3%;
(2) Existem muitos pontos, e o diâmetro é inferior a 2 mm. Isto pode ser causado pelo facto de o moinho de bolas ter deixado cair tijolos ou de a lama não ter removido o ferro durante a moagem de bolas e o processo de pulverização.
(3) Aparecem manchas na camada superior, e as manchas são maiores. Isto é normalmente causado por ferrugem ou tijolos refractários que caem na superfície do produto pela conduta de pré-aquecimento do forno.
Em resumo, para reduzir ou eliminar os defeitos pontuais, é necessário alumina alfa Deve ser utilizado pó e outros materiais auxiliares; no processo de descarga, pulverização e descarga, é necessário remover o ferro várias vezes e limpar o removedor de ferro a tempo; limpar regularmente cada conduta do forno.
2. formação de bolhas
Os defeitos de formação de bolhas aparecem geralmente em bolas de cerâmica de alta alumina fabricadas pelo processo de perfilagem. Uma vez que o lingote de esferas acabado cresce através da colisão entre muitas esferas semi-acabadas durante a perfilagem e completa o processo de densificação, precisa de ser polido durante 10 a 120 minutos antes da laminagem final ser concluída para ajustar a esfericidade do lingote de esferas semi-acabado. E o acabamento da superfície. Devido à elevada temperatura da superfície da bola em bruto durante a cozedura, esta é primeiro sinterizada para formar uma camada superficial densa, que impede a evaporação e a descarga da humidade interna, resultando em bolhas na superfície da bola de cerâmica acabada. Com base nos princípios acima referidos, a fim de eliminar os defeitos de formação de bolhas:
(1) No processo de laminação do corpo da bola de cerâmica de alta alumina, a densidade e a suavidade do produto semi-acabado devem ser consideradas, e o tempo de polimento antes do pote deve ser minimizado.
(2) Reduzir o teor de fluxo de baixa temperatura e de substâncias voláteis de alta temperatura na fórmula.
(3) Secar a humidade do produto semi-acabado antes da cozedura de modo a que não exceda 0,3%.
3. Aderência
Os defeitos de aderência das esferas de porcelana são mais frequentes. A bola de cerâmica de alta alumina utiliza um processo de cozedura a alta temperatura (a temperatura pode atingir os 1520°C). Para garantir o desempenho do produto cozido, é frequentemente necessário efetuar a conservação do calor a uma temperatura elevada durante 2-10 horas. Uma vez que há mais fases líquidas a alta temperatura, haverá danos de adesão entre a bola de cerâmica e a bola de cerâmica, e entre a bola de cerâmica e a placa de boro de carboneto de silício. Para resolver este problema: (1) Entre a bola de cerâmica e a bola de cerâmica, a bola de cerâmica e a placa de carboneto de silício-boro, a bola de cerâmica e a coluna, utilizar areia de corindo, colocar placa de apoio de corindo, etc. para isolar;
(2) Reduzir a altura do forno de cada camada de bolas de cerâmica, tendo em conta a produção;
(3) Conceber uma fórmula de sinterização em fase sólida para reduzir a fase vítrea que aparece na bola de cerâmica e disparar no limite inferior da gama de temperaturas de queima para prolongar adequadamente o tempo de espera. As medidas acima referidas podem resolver o defeito de colagem e melhorar a taxa de qualificação do produto.
4. Cristal de vento
O defeito do cristal eólico refere-se à explosão do cristal eólico na bola de cerâmica de alta alumina na zona de arrefecimento do forno. Isto deve-se principalmente ao facto de o produto ter atingido a densificação sob cozedura a alta temperatura. A bola de cerâmica de alta alumina sinterizada tem uma pequena porosidade, e quando arrefecida a 570°C e 790°C, a transformação de fase do quartzo produz um volume maior. Esta alteração provocou o rebentamento do produto [3]. Por conseguinte, em caso de explosão de cristais de vento, se se tratar de um forno de rolos ou de um forno de túnel, é necessário reduzir a velocidade do carro do forno a tempo, reduzir a entrada de ar da zona de arrefecimento, ajustar a altura do produto instalado no forno e evitar o sopro direto de ar frio para o produto quente; se se tratar de um forno de vaivém, só é necessário reduzir a entrada de ar de arrefecimento
É isso mesmo. O rebentamento de cristais eólicos ocorre mais frequentemente em bolas cerâmicas de grandes dimensões moldadas por rolo (geralmente acima de φ20mm), e raramente ocorre em bolas cerâmicas de alta alumina semi-isostáticas ou prensadas isostaticamente. Isto deve-se ao facto de ser difícil para as bolas de cerâmica moldadas por rolo libertarem a tensão causada pela transformação de fase do quartzo. Portanto, no projeto de formulação da bola de cerâmica de alta alumina preparada pelo método de formação de rolo, a possibilidade de SiO2 livre deve ser minimizada, e é melhor considerar a promoção da formação de uma certa quantidade de mulita ou espinélio no projeto de formulação. Para evitar a ocorrência de defeitos de cristal de vento.
5. fenda na cintura
A fissura de cintura é um defeito que é difícil de encontrar e detetar diretamente no produto do forno. Trata-se de uma fissura anular na superfície da bola de cerâmica de alta alumina após a pré-moagem. As fissuras localizam-se, na sua maioria, cerca de 5 mm abaixo da coroa esférica, e daí o nome. Quando o defeito é grave, haverá uma fenda com uma largura de 0,5 mm à volta da bola de cerâmica. Nas esferas de cerâmica com este defeito, ocorrem graves acidentes de qualidade, tais como bolas partidas e bolas fissuradas. De acordo com a nossa experiência, este tipo de fissura já existe no lingote de bola semi-acabado, e aparece principalmente na bola de cerâmica prensada semi-isostaticamente totalmente automatizada.
A principal razão é que o pó tem uma grande cavidade e pouca fluidez, resultando numa grande quantidade de gás hermético de alta pressão gerado durante o processo de moldagem, que não pode ser suavemente removido a tempo, de modo que há fragmentos de áreas rachadas durante o processo de queima e exaustão, e pré-moagem Depois de remover a superfície externa da bola de cerâmica de alta alumina, a rachadura na cintura foi revelada.
Quando ocorrem rachaduras na cintura, o processo preliminar de preparação da matéria-prima deve ser ajustado a tempo de aumentar a fluidez do pó e prolongar o alívio da pressão e o tempo de retenção da prensa; use querosene para imersão e triagem de produtos semi-acabados (esmague os produtos semi-acabados para ver); no caso de pedras de bola semi-acabadas Se a forma for anormal, o molde de borracha precisa ser substituído; estender o tempo de aquecimento do produto na faixa de temperatura de 1000 a 1300 ℃ durante a queima. Tomar as medidas acima pode resolver completamente o problema de rachaduras na cintura na bola de cerâmica de alta alumina.
6. Queimadura
O defeito de queima refere-se à situação em que as propriedades físicas e químicas da bola de cerâmica de alta alumina não estão de acordo com a norma devido a sinterização e densificação insuficientes. Geralmente, pode ser avaliado através do teste da taxa de absorção de água, da gravidade específica e de outros indicadores da bola de cerâmica.
Se as bolas de cerâmica de alta alumina forem queimadas, além de simples quedas de energia, quedas de gás e outros fatores de produção, as causas diretas da análise técnica podem incluir: ingredientes incorretos, tamanho de partícula de lama grossa, tempo insuficiente de moagem de bolas, pressão de moldagem e flutuações de temperatura do forno e assim por diante. Quando todos os pontos de controlo do processo acima referidos são determinados como estando isentos de erros, é necessário considerar a substituição do α pó de alumina e fórmula
7. grande perda por desgaste
Um grande defeito de abrasão refere-se à abrasão de alguns produtos que se torna subitamente maior sob a produção normal de bolas de cerâmica de alta alumina, que excede o intervalo de flutuação normal e não pode ser julgado como produtos qualificados. Sendo um indicador importante dos meios de moagem, a abrasão afecta diretamente a qualidade das esferas de cerâmica de alta alumina. As principais razões para a grande abrasão são:
(1) O índice de desempenho da matéria-prima cai drasticamente e há muitas impurezas;
(2) As bolas de cerâmica de alta alumina são queimadas;
(3) Os grãos internos da bola de cerâmica de alta alumina crescem anormalmente, e muitos poros são gerados durante a queima excessiva;
(4) O sistema de fórmula é instável e a temperatura de queima é estreita. Tendo em conta o aumento súbito do desgaste, deve ser selecionado um fornecedor de matérias-primas estável e cada lote deve ser inspeccionado. Se forem encontradas matérias-primas não qualificadas, elas devem ser usadas o mínimo possível; bolas de cerâmica de alta alumina que parecem cruas devem ser requeimadas; Reduza a temperatura máxima de queima do forno, estenda o tempo de espera e evite o crescimento anormal de grãos de cristal devido à queima excessiva; ao mesmo tempo, garantir a uniformidade da queima interna da bola de cerâmica de alta alumina; re-selecionar o sistema de fórmula com uma temperatura de queima mais ampla e adicionar uma pequena quantidade de MgO, A formação de espinélio de magnésio-alumínio no limite do grão inibe o crescimento anormal de grãos de cristal.
8. Padrão das unhas
Os defeitos nas linhas das unhas são comuns nos produtos de bolas de cerâmica de alta alumina no país e no estrangeiro, e quanto maior for o tamanho do produto, maior será o número de linhas das unhas. Os padrões das unhas não podem ser detectados em produtos semi-acabados. Eles só podem ser encontrados depois que a bola de cerâmica de alta alumina é pré-polida. As fissuras curvas e intermitentes distribuídas na superfície do produto tornar-se-ão cada vez mais profundas à medida que o tempo de moagem aumenta. As bolas de cerâmica de alta alumina com padrões de pregos terão problemas como queda de escória e grande abrasão quando usadas como meio de moagem. O aparecimento de padrões de pregos está relacionado com todo o sistema de processo técnico para a produção de bolas de cerâmica de alta alumina.
Em suma, existem principalmente:
01. Problema de utilização de matérias-primas
A bola de cerâmica de alta alumina utiliza pó de alumina em fase α como principal matéria-prima,
A taxa de conversão do pó de alumina em fase α determina diretamente o número de linhas de pregos no produto. Se a taxa de conversão da fase α for inferior a 92%, o produto contém uma grande quantidade de pó de alumina em fase γ que produzirá uma mudança de fase de contração durante o processo de cozedura do produto [4], o que dará origem a linhas de pregos.
02. Problemas com o processo de moagem
O pó da bola de cerâmica de alta alumina é preparado por secagem por pulverização sob pressão com lama. A viscosidade e a humidade da pasta determinam a gradação das partículas, a esfericidade, a densidade aparente e a viscosidade do pó obtido. Se a maior parte do pó tiver esfericidade insuficiente, fraca fluidez e pó oco, aparecerão poros fechados no produto semi-acabado prensado. No processo de sinterização da bola de cerâmica de alta alumina, os poros serão transferidos juntamente com os limites dos grãos e, finalmente, um poro fechado conectado será formado. O poro fechado estará no processo de moagem de bolas porque a força é menor do que o ambiente circundante, resultando em linhas de unhas curvas.
03. O problema do aglutinante
As bolas de cerâmica de alta alumina são formadas por pó seco. A fim de melhorar a taxa de produto semi-acabado e a resistência do produto semi-acabado no processo de prensagem semi-isostática e prensagem isostática, uma grande quantidade de aglutinante é frequentemente adicionada à fórmula. O aglutinante irá gerar uma grande quantidade de cinzas e gás de alta pressão durante o processo de sinterização do produto, que não pode ser descarregado suavemente no interior, resultando em linhas de pregos, pelo que o aglutinante deve ser reduzido
A quantidade de utilização ou a utilização de aditivos sem resíduos após a queima.
04. Problema de pressão de moldagem
Os defeitos na linha de pregos raramente ocorrem em produtos laminados, porque o impacto do processo de laminação destrói a estrutura original do pó. Quando as bolas de cerâmica de alta alumina são formadas por prensagem semi-isostática e prensagem isostática, a pressão atual do projeto não consegue atingir a estrutura interna de esmagar completamente o pó em bruto, fazendo com que o produto semi-acabado não seja suficientemente denso, resultando em linhas de pregos no interior do produto cozido. Ao comparar os produtos de bolas de cerâmica de alta alumina no país e no estrangeiro, verifica-se que quanto maior for a pressão de moldagem, menor será o número de linhas de pregos, e a pressão isostática é melhor do que a pressão semi-isostática.
Existem poucas linhas de unhas no produto prensado.、
05. Problema ardente
A cozedura é também muito importante quando as bolas de cerâmica de alta alumina eliminam os defeitos das linhas de pregos. Eliminar os problemas de conceção do forno. A temperatura de cozedura, o tempo de espera e a curva de aquecimento determinam diretamente o número de linhas de pregos. No processo de cozedura de bolas de cerâmica de alta alumina, existem processos complicados como a volatilização da água livre e da água cristalina, a contração, a mudança de fase e a recristalização [5]. Por esta razão, no processo de retração de queima rápida na gama de 1000 a 1350°C, o tempo de espera deve ser prolongado, e a diferença de temperatura da zona de queima não deve exceder 5°C para evitar, tanto quanto possível, inconsistências na queima.
Conclusão
Através da análise e do resumo acima referidos dos defeitos de qualidade comuns das bolas de cerâmica de alta alumina no país e no estrangeiro, não é difícil constatar que o controlo e a eliminação destes defeitos devem partir principalmente dos seguintes aspectos Utilizar a matéria-prima e o sistema de fórmulas ideais para aumentar a sua estabilidade e praticabilidade; controlar e ajustar rigorosamente o processo de moagem para preparar um pó granulado com boa fluidez, elevada esfericidade e sólido; de acordo com os requisitos do produto, utilizar os espaços em branco de bolas de cerâmica de alta alumina correspondentes adequados, que são preparados pelo processo de conformação. Os tipos de defeitos de queima nos espaços em branco da bola causados por diferentes processos de formação são diferentes, e as medidas para eliminar os defeitos também são diferentes; um processo de queima razoável é especialmente importante, o que determina diretamente o desempenho final do produto. Se as contramedidas acima mencionadas forem eficazes, a taxa de qualificação do produto de bolas de cerâmica de alta alumina e o desempenho geral do produto serão significativamente melhorados.
。
