
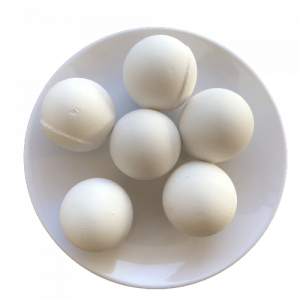
高アルミナ・セラミック・ボールの一般的な品質欠陥は次のように分けられる:
(a) 斑点、膨れ、付着、風結晶などの外観品質不良;
(b) 腰のひび割れ、生焼け、大きな摩耗、釘スジなどの性能上の欠陥。
の視察を通して ハイアルミナセラミックボール ネイルパターンの欠陥は、国内外を問わず、大型の高額製品に存在することが判明している。 アルミナセラミックボール その程度はさまざまであり、完全になくすことは難しい。そこで本稿では、ネイルパターンの欠陥の原因と対策に焦点を当てる。
一般的な品質不良の原因分析と処置方法
1.斑点
高アルミナ質セラミックボールの本体は白いので、斑点は特に目立ち、見つけやすい。斑点の数と大きさによって、次の3つの状況に大別される。
(1)スポットが少なく、直径が1mm以下である。この場合のスポット欠陥の主な原因は、αアルミナ粉末中の鉄不純物と各種副原料中の鉄含有量が0.3%を超えることである;
(2)斑点が多く、直径が2mm以下である。ボールミルがレンガを落下させたか、ボールミルとスプレーの工程でスラリーが鉄を除去しなかったことが原因と思われる。
(3) 表層に斑点が現れ、その斑点が大きくなる。これは通常、キルンの予熱ダクトによって錆や耐火レンガが製品表面に落下したために起こる。
要約すると、スポット欠陥を低減または除去するためには、純粋な アルファ・アルミナ 粉や他の補助材料を使用する必要があります。放電、噴霧、放電の過程で、数回鉄を除去する必要があり、時間内に鉄除去剤をきれいにする。
2. ブリスター
ブリスター欠陥は、一般的にロール成形プロセスで製造された高アルミナセラミックボールに現れる。完成したボールビレットは、ロール成形中に多数の半完成ボールが衝突して成長し、緻密化プロセスが完了するため、半完成ボールビレットの真球度を調整するために、最終圧延が完了する前に10~120分間研磨する必要があります。そして表面仕上げ。焼成中のボールブランクの表面温度が高いため、まず焼結して緻密な表面層を形成し、これが内部の水分の蒸発と排出を妨げ、その結果、完成したセラミックボールの表面にふくれが生じます。上記の原則に基づき、ブリスタリング欠陥を除去する:
(1)高アルミナセラミックボールボディの圧延工程では、半製品の密度と平滑性を考慮し、ポット前の研磨時間を最小限にする必要があります。
(2) 低温フラックスと高温揮発性物質の配合を減らす。
(3) 焼成前の半製品の水分が0.3%を超えないように乾燥させる。
3.粘着性
磁器ボールの接着不良はより一般的である。高アルミナ・セラミック・ボールは高温の焼成工程を経る(温度は1520℃にもなる)。焼成品の性能を確保するために、多くの場合、高温で2~10時間の保温を行う必要がある。高温で液相が多くなると、セラミックボールとセラミックボールの間、セラミックボールと炭化ケイ素ボロンボードの間に付着損傷が生じます。この問題に対処するために:(1)セラミックボールとセラミックボール、セラミックボールと炭化ケイ素ホウ素板、セラミックボールと円柱の間に、コランダム砂を使用し、コランダム裏板などを置いて隔離する;
(2)出力を考慮しながら、セラミックボールの各層の窯の高さを下げる;
(3) セラミックボール中に現れるガラス相を減少させる固相焼成式を設計し、焼成温度範囲の下限で焼成し、保持時間を適切に延長する。以上の対策は、固着不良をよく解決し、製品認定率を向上させることができる。
4.ウインドクリスタル
エオリアン結晶欠陥とは、炉の冷却帯で高アルミナセラミック球中のエオリアン結晶が爆発することを指す。これは主に、製品が高温焼成下で緻密化に達したためである。焼結セラミック高アルミナセラミックボールは気孔率が小さく、570℃と790℃に冷却されると、石英の相変態により体積が大きくなる。この変化が製品の破裂を引き起こした[3]。従って、風水晶が爆発した場合、ローラーキルンやトンネ ルキルンであれば、キルンカーを減速し、冷却ゾーンの吸気 量を減らし、キルン内に設置する製品の高さを調整し、高温 の製品に直接冷風が当たらないようにする必要があ る。
以上です。エオリアン結晶バーストは、ロール成形した大型セラミックボール(一般にφ20mm以上)に多く発生し、半等方圧や等方圧のハイアルミナセラミックボールではほとんど発生しません。これは、ロール成形したセラミックボールでは、石英の相変態による応力を逃がすことが難しいためである。したがって、ロール成形法で作製した高アルミナセラミックボールの配合設計においては、遊離SiO2の可能性を極力少なくし、一定量のムライトやスピネルの生成促進を考慮した配合設計を行うのがよい。風晶欠陥の発生を防止する。
5. ウエストクラック
ウエストクラックは、キルン製品で直接発見することが困難な欠陥である。予備粉砕後の高アルミナセラミック球の表面にできる環状の亀裂です。クラックの多くは球冠から5mmほど下に位置するため、この名があります。欠陥が深刻な場合は、セラミックボールの周囲に0.5mm幅のクラックが入ります。このような欠陥のあるセラミックボールでは、ボールが割れたり、ボールが割れたりするような重大な品質事故が発生します。私たちの経験によると、この種のクラックは半完成ボールビレットにすでに存在し、主に全自動半等方圧プレスセラミックボールに現れます。
主な原因は、粉末の空洞が大きく流動性が悪いため、成形時に発生する高圧の気密ガスが多く、その除去がスムーズに間に合わないため、焼成・排気工程でクラック部分の破片が発生し、予備研磨を行った後、ハイアルミナセラミックボールの外周面を取り除くと、ウエストクラックが現れた。
ウエストクラックが発生した場合、予備原料の準備工程を時間内に調整し、粉末の流動性を高め、プレスの圧力開放と保持時間を延長する必要があります。半製品の浸漬とスクリーニングに灯油を使用する(半製品を粉砕して確認する)。半製品のボールストーンの場合、形状に異常がある場合は、ゴム型を交換する必要があります。焼成時に1000〜1300℃の温度範囲で製品の加熱時間を延長します。以上の対策を講じることで、高アルミナセラミック球の腰割れの問題を完全に解決することができます。
6.燃焼
燃焼欠陥とは、焼結と緻密化が不十分なため、高アルミナセラミックボールの物理的・化学的特性が標準に達していない状態を指します。一般的には、セラミックボールの吸水率、比重などの指標を検査することで判断できます。
高アルミナ質セラミックボールが焼損した場合、単純な停電、ガス停止、その他の生産要因に加え、技術分析の直接的な原因として、原料の間違い、スラリーの粒度の粗さ、ボールミル時間の不足、成形圧力や炉の温度変動などが考えられる。上記の工程管理点がすべてエラーなしと判断された場合、αの交換を検討する必要がある。 アルミナ粉 および式
7.Large 摩耗損失
大きな磨耗欠陥とは、高アルミナセラミックボールの通常の生産において、一部の製品の磨耗が突然大きくなり、通常の変動範囲を超え、適格な製品として判断できないことを指します。研削メディアの重要な指標として、磨耗は高アルミナセラミックボールの品質に直接影響します。摩耗が大きくなる主な理由は以下の通りである:
(1) 原料性能指数が急激に低下し、不純物が多い;
(2)高アルミナセラミックボールを焼く;
(3)高アルミナセラミックボールの内部結晶粒が異常に成長し、過焼成時に多くの気孔が発生する;
(4)配合システムが不安定で、焼成温度が狭い。摩耗の急激な増加に鑑み、安定した原料供給元を選 定し、各バッチを検査しなければならない。もし不適格な原料に出会ったら、できるだけ使用しないこと。生焼けのように見える高アルミナセラミック球は再焼成すること。窯の最高焼成温度を下げ、保持時間を長くし、過焼成による結晶粒の異常成長を避けること;同時に、高アルミナ質セラミックボールの内部焼成の均一性を確保する。焼成温度の広い配合系を選択し直し、少量のMgOを添加する。粒界にマグネシウム-アルミニウムスピネルが形成されると、結晶粒の異常成長が抑制される。
8.ネイルパターン
釘線欠陥は、国内外の高アルミナ・セラミック・ボール製品によく見られ、製品サイズが大きくなるほど釘線が多くなる。爪模様は半製品では検出できません。高アルミナ・セラミック・ボールが予備研磨された後にのみ見つけることができます。製品の表面に分布する湾曲した断続的な亀裂は、研磨時間が長くなるにつれて、ますます深くなります。釘模様のある高アルミナ・セラミック・ボールは、粉砕媒体として使用した場合、スラグの脱落や大きな磨耗などの問題が発生する。釘模様の出現は、高アルミナ・セラミック・ボールの製造技術プロセス・システム全体に関係している。
まとめると、主に以下のようなものがある:
01.原材料使用問題
高アルミナセラミックボールは、α相アルミナ粉末を主原料としています、
α相アルミナ粉末の転化率は、製品中の釘線の数を直接決定する。α相転化率が92%未満の場合、多量のγ相アルミナ粉末が含まれ、製品の焼成過程で収縮相変化が生じ[4]、釘スジが発生する。
02.フライス加工の問題点
高アルミナ質セラミックボールの粉末は、スラリーを用いた加圧噴霧乾燥によって調製される。スラリーの粘度と水分によって、得られる粉末の粒子勾配、真球度、嵩密度、粉末の粘着性が決まる。真球度が不十分で流動性に乏しく、粉末が空洞のものが多いと、プレスされた半製品に閉じた気孔が生じる。高アルミナ・セラミック・ボールの焼結過程において、気孔は粒界とともに移動し、最終的に連通した閉気孔が形成される。閉気孔はボールミルの過程で周囲の環境より強度が低いため、湾曲した爪線になります。
03.バインダー問題
高アルミナセラミックボールは、乾燥粉末によって形成される。半等方圧プレスや等方圧プレス工程での半製品率や半製品の強度を向上させるために、バインダーを多量に配合することが多い。バインダーは製品の焼結過程で多量の灰分と高圧ガスを発生させ、内部で円滑に排出できず、釘線が発生するため、バインダーを減らす必要がある。
燃焼後に残留物のない使用量または添加物の使用量。
04.成形圧力の問題
圧延製品で釘線欠陥が発生することはめったにないが、これは圧延工程の衝撃が元の粉末構造を破壊するためである。高アルミナセラミックボールを半等方加圧と等方加圧で成形する場合、現在の設計圧力では原料粉末を完全に粉砕する内部構造を達成できず、半製品の密度が十分でないため、焼成製品の内部に釘線が発生する。国内外の高アルミナセラミックボール製品を比較すると、成形圧力が高いほど釘線が少なく、半等方圧より等方圧の方が良いことが分かった。
ネイルラインはほとんどない。
05.燃える問題
高アルミナ・セラミック・ボールがネイル・ラインの 欠陥を除去する場合、焼成も非常に重要である。窯の設計上の問題を解消する。焼成温度、保持時間、加熱曲線が釘線の数を直接決定する。高アルミナ質セラミックボールの焼成過程では、自由水や結晶水の揮発、収縮、相変化、再結晶などの複雑なプロセスが存在する[5]。このため、1000~1350℃の範囲で急激に焼成収縮する工程では、保持時間を長くし、焼成部の温度差を5℃以下にすることで、焼成ムラを極力避ける必要がある。
結論
国内外の高アルミナセラミックボールの一般的な品質欠陥の上記の分析と要約を通じて、これらの欠陥の制御と除去は、主に以下の側面から開始する必要があることを見つけることは難しくありません。安定性と実用性を高めるために、最適な原材料と配合システムを使用する。製品の要件に応じて、適切な対応する高アルミナセラミックボールブランクを使用する成形プロセスによって準備されます。異なる成形工程によって生じるボールブランクの焼成欠陥の種類は異なり、欠陥を除去するための対策も異なる。合理的な焼成工程は特に重要であり、これは製品の最終性能を直接決定する。上記の対策が効果的であれば、高アルミナセラミックボールの製品適格率と製品全体の性能を大幅に改善することができます。
。
